
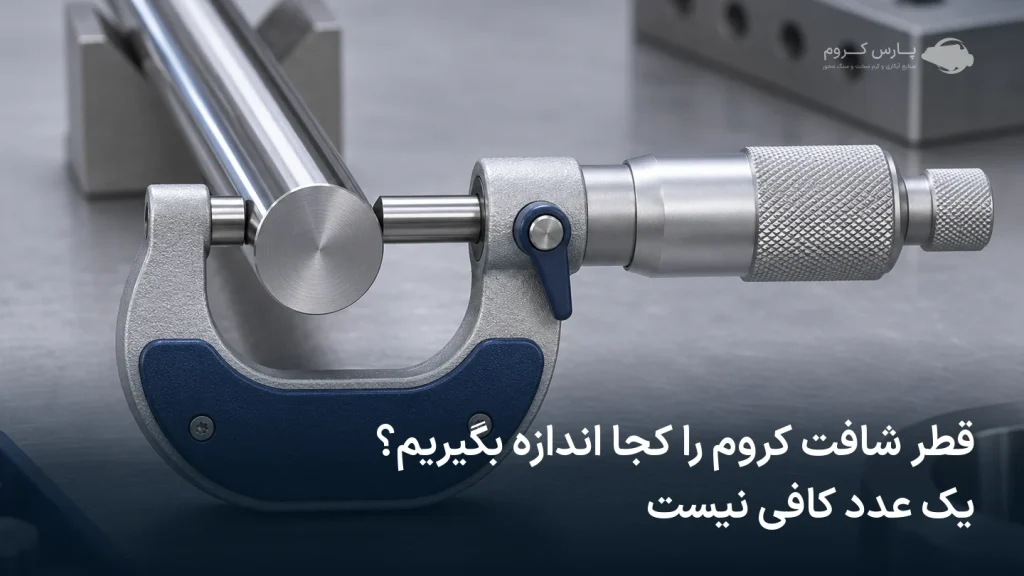
در اندازه گیری قطر شافت کروم، یک عدد از وسط قطعه برای سفارش جایگزین کافی نیست. میله ای که روی میز تعمیرگاه می بینید ممکن است در مسیر آب بند سایش داشته باشد یا در انتها پخ بخورد. ابتدا مشخص کنید قطر کدام سطح را می خواهید؛ قطر بدنه کاری، قطر رزوه یا سطح نشیمن، کاربردهای متفاوت دارند.
برای برآورد و کنترل نهایی ابزار مناسب بردارید
سطح قطعه و فک یا سندان ابزار را تمیز کنید و اعتبار کنترل ابزار و وضعیت صفر یا تنظیم آن را طبق دستور سازنده بررسی کنید. کولیس برای شناسایی اولیه سایز مفید است. وقتی اختلاف های کوچک روی پذیرش اثر دارند، ابزار با گستره و دقت مناسب، مانند میکرومتر خارجی، انتخاب کنید. اگر قطعه تازه از ماشین کاری آمده و گرم است، اجازه دهید در شرایط اندازه گیری هم دما شود. نیروی اندازه گیری را با مکانیزم تعریف شده ابزار ثابت نگه دارید.
سه مقطع و دو جهت را روی برگه بیاورید
روی بخش استوانه ای و دور از پخ، رزوه یا ضربه موضعی، سه مقطع قابل تکرار انتخاب کنید. در هر مقطع، دو اندازه در دو راستای تقریبا عمود بر هم ثبت کنید. موقعیت و جهت هر عدد را کنار آن بنویسید. اگر در یک مقطع اختلاف می بینید، ابتدا ابزار، زاویه و تکرارپذیری تماس را بررسی کنید. این روش یک غربال اولیه برای اختلاف قطر است. برای تأیید گردی، استوانه ای بودن یا راستایی، روش و ابزار اندازه گیری متناسب با همان مشخصه لازم است.
مثال ثبت داده با قطر اسمی ۴۰ میلی متر
فرض کنید در سه مقطع به ترتیب ۳۹٫۹۹/۳۹٫۹۹، ۳۹٫۹۶/۳۹٫۹۵ و ۳۹٫۹۹/۳۹٫۹۸ میلی متر خوانده اید. در این نمونه یک مقطع کوچک تر دیده می شود و باید با نقشه و موقعیت مسیر آب بند مقایسه شود. اختلاف این اعداد به تنهایی معیار پذیرش نیست. اگر نقشه معتبر ندارید، قطرهای فعلی را به عنوان داده بازدید اعلام کنید و سایز اسمی سفارش را با مسئول فنی قطعه تأیید کنید.
قبل از برداشتن ابزار، سطح مرجع را روی قطعه پیدا کنید
اگر شافت پله دارد، قطر هر پله را مستقل ثبت کنید. روی یک میلهٔ پیستون، قطر قسمت رزوهدار ممکن است کمتر از قطر سطح آببندی باشد. در یک قطعهٔ ماشینکاریشده، پخ نزدیک انتها هم عدد را کوچکتر از بخش استوانهای نشان میدهد. روی نقشه یا یک طرح ساده، سمت مرجع مشخص کنید؛ برای مثال سر رزوهدار را مبدأ بگیرید و فاصلهٔ هر مقطع را از آن بنویسید. در یک سفارش تکراری، همین مرجع به همکار بعدی کمک میکند تقریباً در همان محل اندازهگیری کند.
اگر نمونهٔ فرسوده است، یک ناحیهٔ دستنخورده یا کمکار نیز در طرح ثبت کنید تا برای مقایسه داده داشته باشید. محل تماس آببند یا بوش را به شکل یک بازه علامت بزنید. قطعه را با ماژیک مناسب روی محافظ یا در نقشه شمارهگذاری کنید. ایجاد خط روی سطح کاری با ابزار نوکتیز میتواند نتیجهٔ بازرسی را خراب کند. اگر از وضعیت سطح مطمئن نیستید، قبل از تماس ابزار، قطعه را با بخش کنترل کیفیت بررسی کنید. اگر نمونهٔ شما یک میلهٔ پیستون است، عکس و توضیح میله شفت هارد کروم به شناسایی بدنه استوانه ای قطعه کمک می کند. محل پذیرش اندازه را طبق نقشه یا مشخصات همان مجموعه ثبت کنید.
انتخاب ابزار را به بزرگی اختلاف مورد نظر وصل کنید
هنگامی که تنها میخواهید بین دو سایز نامی فاصلهدار انتخاب کنید، یک اندازهگیری اولیه با کولیس سالم ممکن است نیاز شما را رفع کند. اگر معیار نقشه تغییر چند صدم یا کمتر را مهم میداند، به تفکیکپذیری، گستره، دقت و وضعیت کالیبراسیون ابزار توجه کنید. نشاندادن چند رقم اعشار روی صفحه به معنای توان قطعی ابزار برای تشخیص همان اختلاف نیست. پیش از ثبت یک نتیجهٔ نزدیک حد، بررسی کنید که ابزار در گسترهٔ مناسب استفاده میشود و واقعاً برای این کار انتخاب شده است.
برای میکرومتر، گسترهٔ تعریفشدهٔ ابزار را با قطر قطعه تطبیق دهید. در بعضی گسترهها بررسی صفر با قطعهٔ تنظیم یا استاندارد مناسب انجام میشود. روش سازنده و رویهٔ کارگاه را دنبال کنید. سندانها باید تمیز باشند و جرم یا لایهٔ ضخیم روانکار نباید بین تماسها بماند. گاهی چند بار بستن و باز کردن ابزار روی کنترل مرجع به شما نشان میدهد آیا مشکل از دست گرفتن ابزار است یا از قطعه. اگر نتیجه در کنترل مرجع پایدار نیست، اندازههای روی شفت هم باید با احتیاط خوانده شوند.
زاویه، نیرو و دما را در مقایسه های نزدیک کنترل کنید
میکرومتر در جای مناسب روی سطح استوانهای قرار میگیرد تا خط اندازهگیری، قطر واقعی همان مقطع را ببیند. در صورت کج شدن ابزار یا برخورد بخشی از کف تماس به شانه و پخ، عددی که میخوانید نمایندهٔ محل مورد نظر نیست. بهخصوص در نزدیکی پله، از پهنای مناسب تماس و فاصلهٔ کافی اطمینان حاصل کنید. نیروی دست را با مکانیزم تعریفشدهٔ ابزار یکنواخت کنید. فشار اضافه برای بهدستآوردن عددی که شبیه نقشه است، نتیجه را قابل استناد نمیکند.
اگر یک شاخه از انبار سرد آمده و دیگری مدتی روی میز گرم مانده، اختلاف دمای آنها میتواند در مقایسههای دقیق اثر بگذارد. شرایط و زمان اندازهگیری را ثبت کنید و طبق روش کارگاه برای همدما شدن فرصت بدهید. وقتی ابزار را مدت زیادی در دست میگیرید، شرایط تماس با یک اندازهگیری سریع فرق میکند. برای کار دقیق از شیوهٔ نگهداشتن توصیهشدهٔ سازنده یا پایهٔ مناسب بهره ببرید. در گزارش بهتر است یک سطر دربارهٔ شرایط اندازهگیری باشد تا کسی اعداد دو بازدید متفاوت را بدون توجه به زمینه با هم مقایسه نکند.
از شش عدد چه چیزهایی می شود فهمید؟
سه مقطع و دو جهت به شما یک الگوی مقدماتی میدهد. اگر در هر دو جهتِ یک مقطع، اندازه کمتر از دو مقطع دیگر است، ممکن است مسئله به تغییر قطر در آن محل مربوط باشد. اگر تنها در یک جهت اختلاف دیده میشود، محور ابزار، هندسهٔ مقطع و کیفیت تماس را دوباره بررسی کنید. الگو به شما کمک میکند محلهای نیازمند بازبینی را انتخاب کنید. از همین شش نقطه دربارهٔ کل سطح و تمام زاویهها نتیجه نگیرید.
فرض کنید سطح در نزدیکی آببندی آسیب موضعی دارد و شما اندازه را دقیقاً روی اثر گرفتهاید. آن عدد را با برچسب محل آسیب ثبت کنید و یک اندازه از کنارش نیز بگیرید. به این ترتیب افت عدد به دلیل فرورفتگی با تغییر ابعاد کل مقطع اشتباه نمیشود. اگر دو نفر از یک مقطع اختلاف دارند، ابتدا محل و جهت را یکی کنید و هر نفر چند قرائت تکراری بگیرد. تکرار یک دیدگاه، جای دیدن علت اختلاف را نمیگیرد.
راستایی، گردی و قطر سه مشاهده جدا هستند
فرض کنید در تمام مقطعهای انتخابشده قطر نزدیک به هم است. این نتیجه هنوز دربارهٔ راست بودن محور در طول میله چیزی نمیگوید. برای نمونه، یک میلهٔ خمیده میتواند در مقطعهای موضعی قطر مشابه داشته باشد. به همان ترتیب، دو جهت از یک مقطع همهٔ پیرامون را پوشش نمیدهند. اگر نقشه برای راستایی یا گردی حد دارد، در برنامهٔ اندازهگیری روش مخصوص هر ویژگی را ثبت کنید. مسئول کنترل باید ابزار، تکیهگاه، شرایط قرارگیری و شیوهٔ خواندن نتیجه را بر اساس همان ویژگی تعیین کند.
این تفکیک در استعلام مهم است. جملهٔ «قطر را کنترل کردیم» نباید به معنای قبول راستایی یا تمام شرایط مونتاژ تعبیر شود. اگر برای خرید فقط قطر را بررسی کردهاید، همان را گزارش کنید و تصمیم دربارهٔ ویژگیهای دیگر را باز بگذارید. اگر تجهیز به کنترل راستایی نیاز دارد، از تأمینکننده بپرسید گزارش مربوط به چه طول و چه وضعیت مرجعی است. یک عدد بدون نام ویژگی و روش اندازهگیری برای مقایسه با نقشه کافی نیست.
چطور نزدیک مرز تلرانس تصمیم بگیریم؟
وقتی عدد درست روی حد پذیرش یا بسیار نزدیک آن است، دوباره قطعه را با همان ابزار و شرایط معتبر کنترل کنید و پراکندگی قرائت را بنویسید. اگر بدون جابهجایی محل، چند قرائت در دو سمت مرز میافتند، نتیجه به بررسی ابزار و روش نیاز دارد. گاهی انتخاب روش معتبرتر، تنظیم بهتر محل تماس یا گرفتن نظر مسئول اندازهشناسی به رفع ابهام کمک میکند. قاعدهٔ پذیرش و لحاظ عدم قطعیت به توافق کنترل کیفیت و مستندات سفارش وابسته است.
در برگهٔ عددها، مقدار اندازهگیریشده را همانطور که ارائهٔ ابزار و رویهٔ ثبت اجازه میدهد بنویسید. گرد کردن صرف برای قرار دادن قطعه در دامنه، تصمیم را غیرقابل پیگیری میکند. اگر نمونه برای شناخت سایز است، صریح بنویسید که نتیجهٔ اولیه برای شناسایی به کار میرود و تصمیم پذیرش مهندسی جداگانه است. این تفاوت هنگام برداشت از یک شافت که مدت زیادی کار کرده اهمیت بیشتری دارد. اگر اختلاف اندازه به عملیات پرداخت برمیگردد، قبل از سفارش مجدد، قطرهای ثبتشده و محل آنها را برای ارزیابی سنگ زنی و سنگ محور آماده کنید.
نمونه گزارش اندازه گیری برای ارسال به مسئول فنی
یک برگهٔ مفید میتواند با شناسهٔ قطعه، تاریخ، نام ابزار و گسترهٔ اندازهگیری شروع شود. سپس مبدأ و سه فاصله از آن، دو جهت هر مقطع و مقادیر واقعی را وارد کنید. زیر جدول بنویسید کدام بخش به دلیل خراش، پخ یا گرفتگی کنار گذاشته شده است. اگر قطر مورد نظر از نقشه آمده، شمارهٔ نسخه را ثبت کنید. اگر از روی نمونه تخمین زده شده، همین وضعیت را بنویسید تا مسئول خرید عدد نمونه را بهعنوان الزام نقشه ارسال نکند.
نمونهٔ یادداشت کوتاه چنین است: «قطعهٔ برگشتی شمارهٔ ۲. مبدأ سر رزوهدار. قطر خارجی سه مقطع بدنه ثبت شد. در مقطع میانی دو قرائت پایینتر بود. وضعیت تماس آببند روی تصویر علامتگذاری شد. تأیید قطر اسمی در انتظار بررسی نقشه.» چنین گزارشی به همکار بعدی نشان میدهد چه کارهایی انجام شده و کدام نتیجه هنوز باز است. در یک درخواست قیمت، نسخهٔ تأییدشدهٔ قطر و طول را از دادههای تشخیصی تفکیک کنید. پس از تأیید واحد فنی، میتوانید همین گزارش را هنگام تماس با پارس کروم برای سفارش جایگزین ضمیمه مشخصات قطعه کنید.
چه زمانی لازم است اندازه گیری را متوقف کنیم؟
اگر سطح قابل تمیزکردن نیست، ابزار آسیب دیده، قطعه محکم و ایمن قرار ندارد یا برای دسترسی لازم است شاخهٔ سنگین را جابهجا کنید، نتیجه را به زور از نمونه نگیرید. نخست شرایط بازدید را با کارگاه هماهنگ کنید. برای میلهٔ نصبشده که فقط بخش کوتاهی از آن در دسترس است، در گزارش مشخص کنید اندازه از کدام ناحیه آمده و چه بخشهایی دیده نشدهاند. نقشه و شمارهٔ قطعه در این حالت میتوانند به تکمیل اطلاعات کمک کنند.
پس از برداشتن عکسها و عددها، آنها را کنار یک طرح ساده قرار دهید. مقصد گزارش باید بتواند بدون حضور شما معنی هر مقدار را بفهمد. اگر فقط یک بخش از دادهها برای استعلام لازم است، نسخهٔ کوتاه را با شمارهٔ گزارش کامل بفرستید. این عادت اندازهگیری را از یک عدد گذرا به اطلاعات قابل استفاده برای خرید و تعمیر تبدیل میکند.
برای استعلام، اندازه ها را همراه کاربرد بفرستید
شماره قطعه، محدوده اندازه ها، عکس سطح کاری و قطر اسمی تأییدشده را کنار هم بگذارید. پس از آن می توانید سایزهای شفت کروم را بررسی کنید. برای توضیح رفتار ابزار، مشخصات میکرومترهای خارجی Mitutoyo نمونه هایی از مکانیزم اعمال نیروی ثابت را نشان می دهد.
مقالات مشابه
چطور طول عمر لوله سیلندری را در محیطهای خورنده و پرفشار افزایش دهیم؟
در صنایع هیدرولیک، پنوماتیک، نفت و گاز، معدن و حتی صنایع غذایی، لوله سیلندری یکی از حیاتیترین اجزای سیستمهای حرکتی و فشاری محسوب میشود. این…
مطالعه مقاله
بررسی تخصصی دلایل خرابی شافت کروم و راهکارهای جلوگیری از آن
شافتهای کروم سخت، در بسیاری از صنایع به عنوان قطعات کلیدی در سیستمهای هیدرولیکی، پنوماتیکی، ماشینآلات سنگین، تجهیزات قالبسازی و ابزارهای دقیق استفاده میشوند. این…
مطالعه مقاله
آموزش آبکاری کروم سخت: 10 گام اساسی در فرآیند ساخت و تولید
آبکاری کروم سخت، که معمولاً به عنوان آبکاری کروم صنعتی شناخته میشود، یک فرآیند استاندارد برای بهبود سطح فلزات است که به طور گسترده در…
مطالعه مقاله
دیدگاه و امتیاز شما
اولین دیدگاه را دربارهٔ این مقاله بنویسید.